Lze spolehlivě odhalit kovovou šponu v sáčku chipsů, když je samotný sáček vyroben z metalizované fólie? Ano. Kontrolní zařízení ale pravděpodobně nebude stát tam, kde byste ho čekali.
Hledaný výraz musí mít více jak 2 znaky.
Lze spolehlivě odhalit kovovou šponu v sáčku chipsů, když je samotný sáček vyroben z metalizované fólie? Ano. Kontrolní zařízení ale pravděpodobně nebude stát tam, kde byste ho čekali.
Metalizovaný obal totiž výrazně ovlivňuje citlivost běžného detektoru kovů umístěného za balicím strojem. Kontrolu je proto často potřeba přesunout před samotné balení, kdy výrobek ještě není do obalu s pokovenou vrstvou nadávkován. Právě správné umístění kontrolního zařízení je přitom jen jedním z faktorů, které rozhodují o spolehlivosti celé kontroly – od zachycení podezřelého výrobku až po jeho jednoznačnou identifikaci a bezpečné vyřazení z linky.
Při poptávce proto nestačí zmínit: „Chceme detektor kovů.“
Potřebujeme vědět:
V tomto článku porovnáme tři nejčastější kontrolní zařízení – kontrolní váhy, detektory kovů a rentgenovou kontrolu – a také zařízení, která kontrolní převážení a detekci kovů spojují.
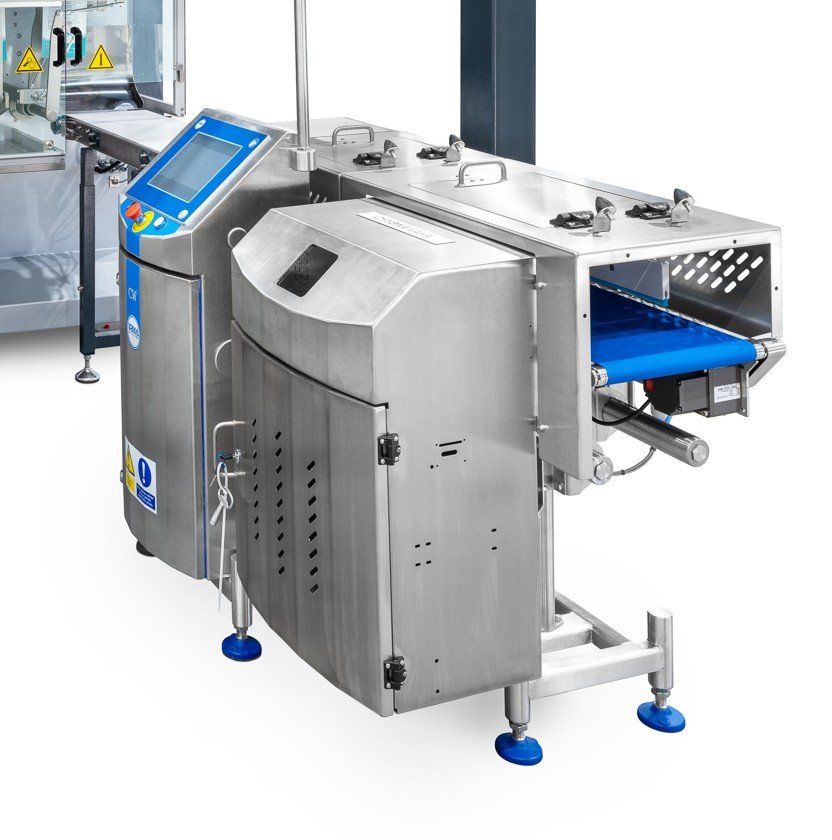
Podvážený sáček, cizí těleso v balení a kovový úlomek z opotřebené součásti jsou tři různé problémy. Jedno univerzální zařízení, které by je ve všech situacích vyřešilo stejně dobře, neexistuje.
Kontrolní váha hlídá hmotnost. Detektor kovů vyhledává kovové kontaminanty. Rentgen dokáže podle rozdílů v hustotě materiálů odhalovat širší spektrum cizích těles a kontrolovat také obsah balení.
Výběr proto musí vycházet z analýzy konkrétního rizika. Jinou kontrolu potřebuje sáček s kořením, jinou hotové jídlo v hliníkové misce a jinou sáček s mixem spojovacího materiálu.
Důvod je ekonomický i obchodní. Jediné vadné balení může znamenat reklamaci, stažení celé šarže z trhu nebo ztrátu důvěry odběratele – a požadavky konkrétních odběratelů či obchodních řetězců mohou zahrnovat také požadavky na automatickou kontrolu a doložitelnost jejího provádění.
| Zařízení | Co kontroluje | Kde má omezení |
| Kontrolní váha | Hmotnost balení a odchylky, které se projeví ve výsledné váze | Nezjistí kontaminanty ani přesné uspořádání obsahu |
| Detektor kovů | Železné, neželezné kovy i nerezovou ocel | Výsledek ovlivňuje výrobek, obal, velikost a orientace kovové částice, u některých potravin také tzv. product effect, tedy elektrické vlastnosti samotného výrobku; nekontroluje správnost váhy |
| Rentgenová kontrola | Kovy a podle rozdílu v útlumu rentgenového záření také sklo, kámen, keramiku, kost nebo některá cizí tělesa včetně některých plastů | Nedokáže automaticky odhalit každý materiál; záleží na výrobku, velikosti a hustotě předmětu, nezjistí správnou váhu |
| Kontrolní váha s detektorem kovů | Správnou hmotnost balení a kovovou kontaminaci v jednom stanovišti | Obě části zařízení musí být správně sladěné s výrobkem, obalem, rychlostí linky a vyřazováním, nedetekuje další materiály |
„Raději přidáme pár gramů navíc, ať neřešíme reklamace.“
Ve výrobě je tato úvaha pochopitelná. Podvážený sáček nechce nikdo. U dražších surovin se ale i malá rezerva rychle prodraží.
Podívejme se na modelový příklad:
Výpočet je jednoduchý:
80 sáčků × 2 g = 160 g za minutu | 160 g × 480 minut = 76,8 kg za směnu
Pokud se balí surovina za 1 000 Kč/kg, například matcha, oříšky, káva nebo prémiová proteinová směs, představuje takové převažování produkt navíc v hodnotě 76 800 Kč za jedinou směnu.
Jde samozřejmě o modelový výpočet – předpokládá, že každý sáček obsahuje skutečně o 2 g více produktu a že linka běží po celou 8-hodinovou směnu.
Kontrolní váha proto nemusí sloužit jen k vyřazení podváženého nebo převáženého balení. Vybrané systémy průběžně sledují průměrnou hmotnost a mohou předávat zpětnou vazbu dávkovacímu zařízení. Pokud se dávkování postupně vychýlí, lze ho korigovat bez čekání na ruční zásah obsluhy. Konkrétní funkce vždy závisí na zvoleném zařízení a způsobu jeho propojení s linkou.
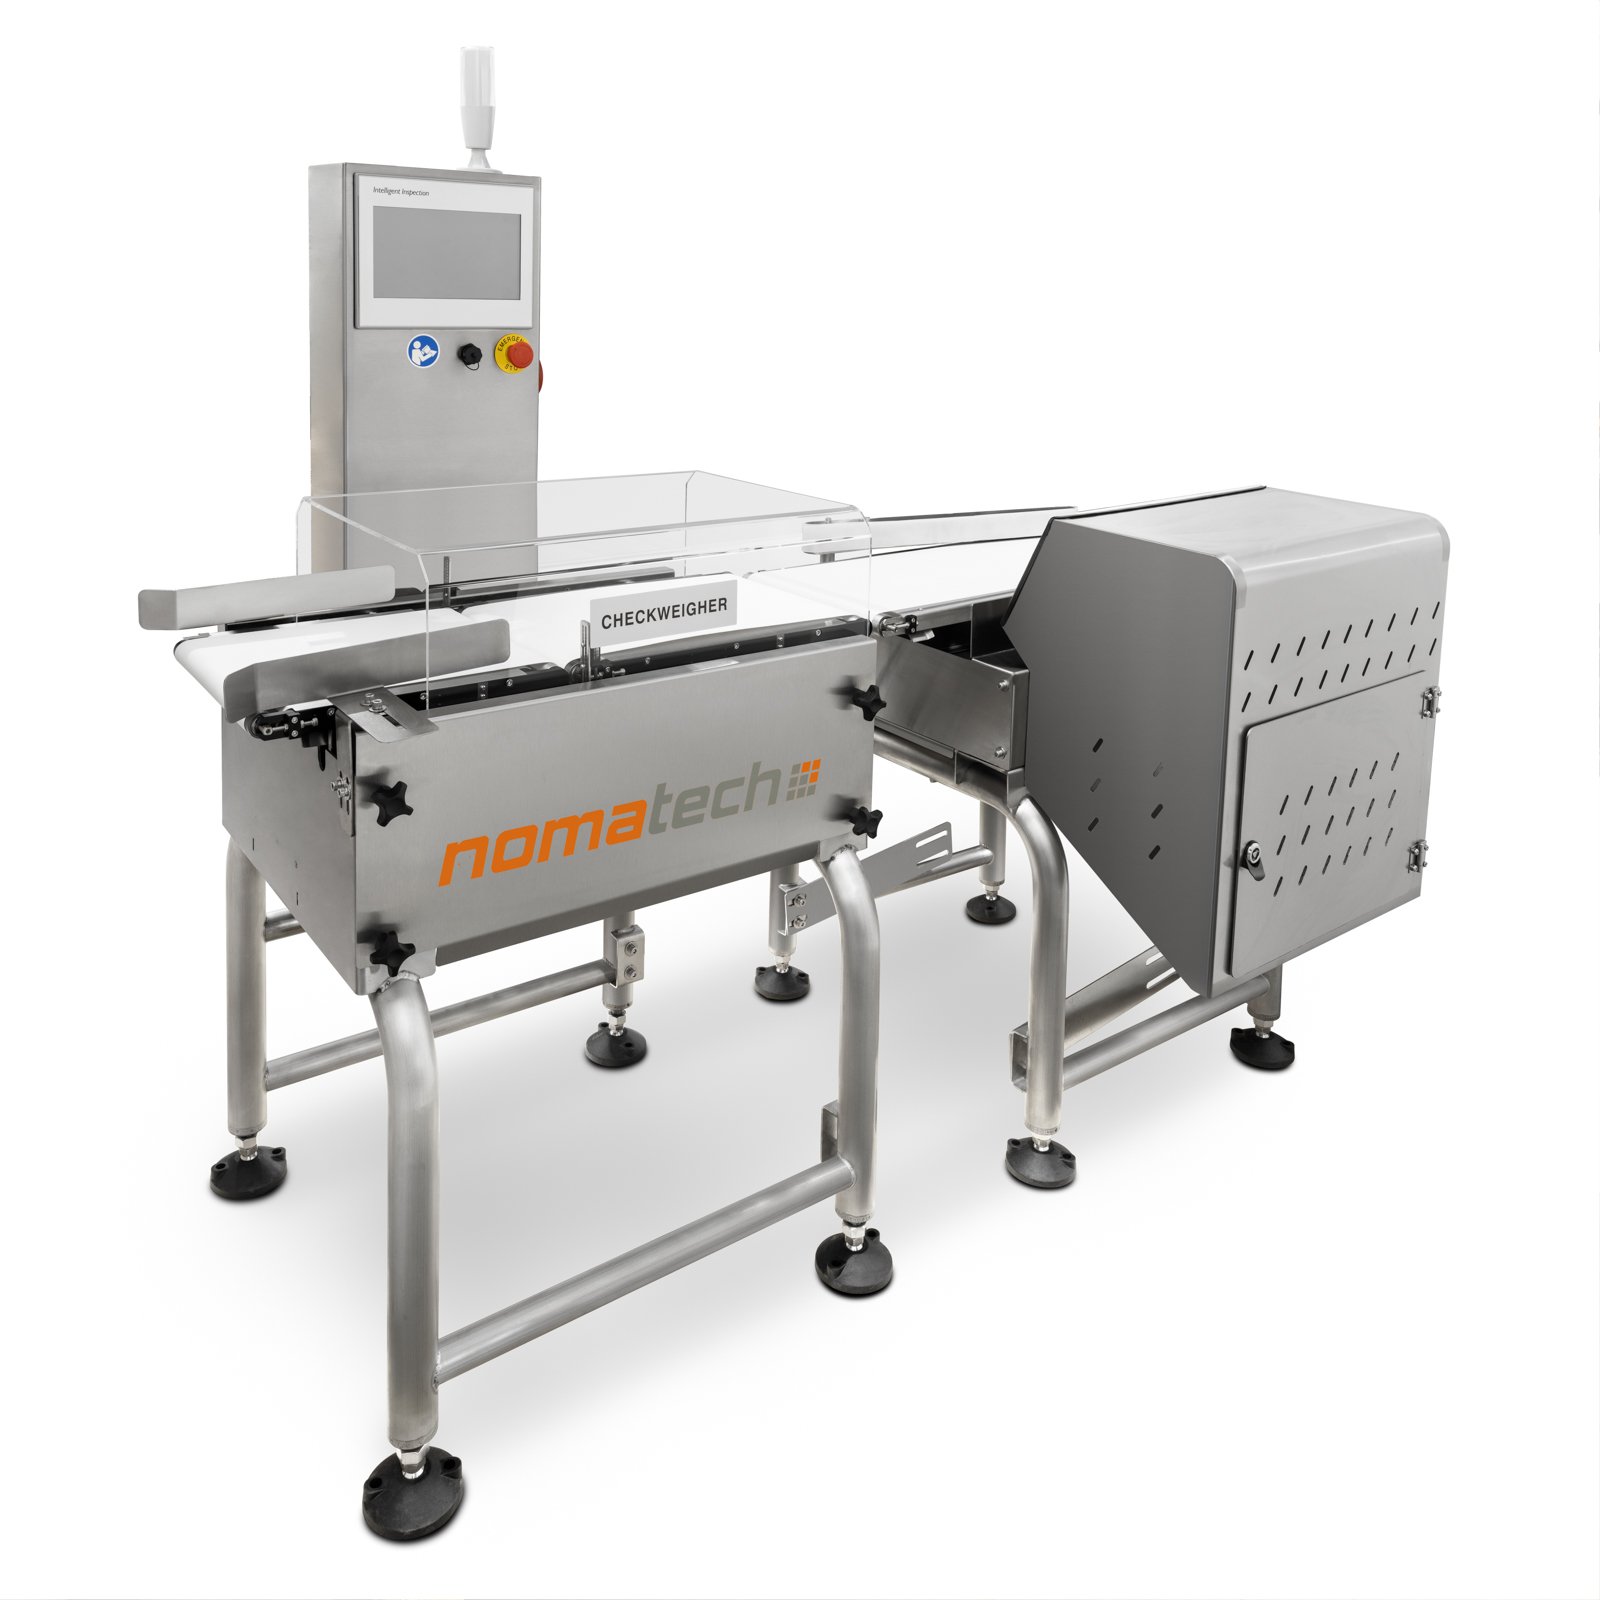
Hotové balení projede po dopravníku přes vážicí úsek. Zařízení porovná naměřenou hodnotu s nastavenými limity a rozhodne, zda výrobek:
Vyřazení může zajistit například odfuk, klapka, propad, shazovač nebo pneumatická tlačka. Vhodný způsob se volí podle hmotnosti, tvaru a stability výrobku.
Kontrolní váha může hlídat také úplnost balení, pokud se chybějící nebo přebývající kus dostatečně projeví na celkové hmotnosti.
Tento princip využíváme například u společnosti Rollyx, která vyrábí průmyslová kolečka. Za balicím strojem je integrovaná robustní nerezová tenzometrická váha.
Systém zná cílovou hmotnost správně naplněného sáčku. Pokud má být v balení například pět koleček, váha ověří, že tomu výsledná hmotnost odpovídá. Sáček s odchylkou automaticky vyřadí.
Jde o příklad z nepotravinářského provozu, princip kontroly je však stejný: váha nevidí dovnitř balení, ale dokáže z hmotnosti poznat, že něco chybí nebo přebývá.
Pokud je rozdíl mezi jednotlivými součástmi příliš malý nebo se může schovat v běžné toleranci ostatních komponent, je vhodnější zvážit jiný způsob kontroly, například rentgenovou nebo kamerovou podle konkrétní aplikace.
Průmyslový detektor kovů, označovaný také jako metal detector, vytváří elektromagnetické pole. Kovový předmět toto pole ovlivní a zařízení změnu vyhodnotí.
Podle konkrétního provedení dokáže detekovat:
Citlivost ale není univerzální hodnota platná pro každý výrobek. Ovlivňuje ji velikost a orientace částice, vlastnosti produktu, rozměry průchodu i materiál obalu. U potravin je důležitým faktorem také tzv. product effect – elektrická vodivost produktu, která může citlivost detekce ovlivnit. Proto je vhodné konkrétní výrobek a obal před konečným výběrem zařízení otestovat.
Dopravníkový detektor se zpravidla používá pro kontrolu hotových balení nebo nezabalených výrobků, které projíždějí detekčním tunelem na pásu.
Průpadový neboli gravitační detektor se instaluje do toku sypkého produktu. Výrobek jím propadává například mezi dávkovacím zařízením a plnicím tubusem vertikálního balicího stroje.
Právě umístění před zabalením je důležité u výrobků balených do metalizovaných fólií.
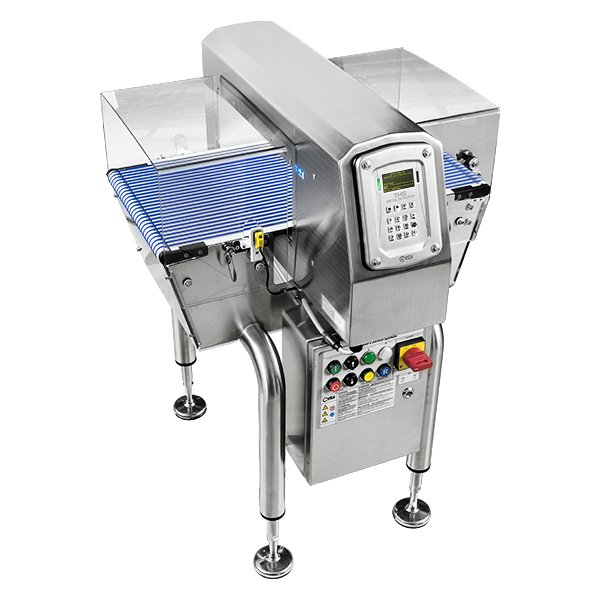
Metalizovaná fólie obsahuje tenkou kovovou vrstvu, která může výrazně omezit citlivost běžného detektoru umístěného až za balicím strojem. Jedním z řešení bývá přesunout kontrolu před samotné balení: produkt propadne průpadovým detektorem ještě před plnicím tubusem, a pokud se objeví kov, musí být zajištěno jednoznačné určení a bezpečné vyřazení odpovídající dávky. Konkrétní způsob identifikace závisí na konstrukci linky a může využívat sledování toku produktu, časovou logiku, počítání sáčků nebo jiné řízení procesu.
Právě tady je vidět rozdíl mezi samostatným detektorem a dobře integrovaným řešením. Samotné upozornění na kov nestačí – linka musí vědět, ve kterém sáčku dávka skončila, a zajistit, že nebude pokračovat dál do kartonu a k zákazníkovi.
Detekce a vyřazení by navíc měly být jako celek validovány a následně pravidelně ověřovány. Nestačí tedy prokázat, že detektor kov najde; je potřeba ověřit také to, že systém při detekci spolehlivě oddělí kontaminovaný výrobek od ostatní produkce.
Detektor kovů řeší kovovou kontaminaci. Pokud potřebujete hledat také kontaminanty jako je sklo, kámen, keramiku, kost nebo některé husté plasty, bude vhodnější rentgenová kontrola.
Potravinářský rentgen prozáří výrobek a vyhodnocuje rozdíly v útlumu (absorpci) rentgenového záření, které souvisejí zejména s hustotou a tloušťkou materiálu. Výsledek proto závisí na tom, jak výrazně se cizí předmět liší od okolního produktu.
Rentgen dokáže podle konkrétní aplikace kontrolovat také:
U těchto funkcí je ale nutné rozlišovat mezi možnostmi konkrétního rentgenového systému a jeho skutečně validovanou schopností pro daný výrobek. Ne každá konfigurace dokáže stejně spolehlivě vyhodnotit všechny uvedené parametry.
Ani rentgen však není zařízení, které automaticky odhalí každý cizí materiál. Pokud má nežádoucí předmět podobnou hustotu a rentgenovou absorpci jako kontrolovaný výrobek, může být jeho nalezení obtížné. Rozhoduje také velikost, poloha a nastavení systému.
Proto se při výběru neposuzuje jen seznam materiálů, které zařízení teoreticky umí najít. Důležitý je test konkrétního produktu a obalu.
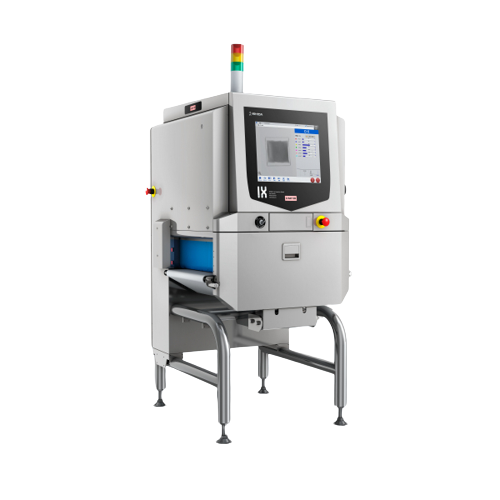
Rentgenová kontrola se používá zejména tehdy, když:
Průmyslové rentgenové systémy jsou uzavřená a stíněná zařízení. Bezpečnostní blokace a další ochranné prvky chrání obsluhu před působením rentgenového záření. Při správně navrženém, instalovaném a provozovaném zařízení je dávka záření mimo stíněný prostor udržována na bezpečné úrovni.
Rentgenová kontrola potravin navíc není totéž co technologické ozařování potravin. Rentgenový systém při kontrole pouze vytváří obraz výrobku pomocí rentgenového záření; potravina se tím nestává radioaktivní.
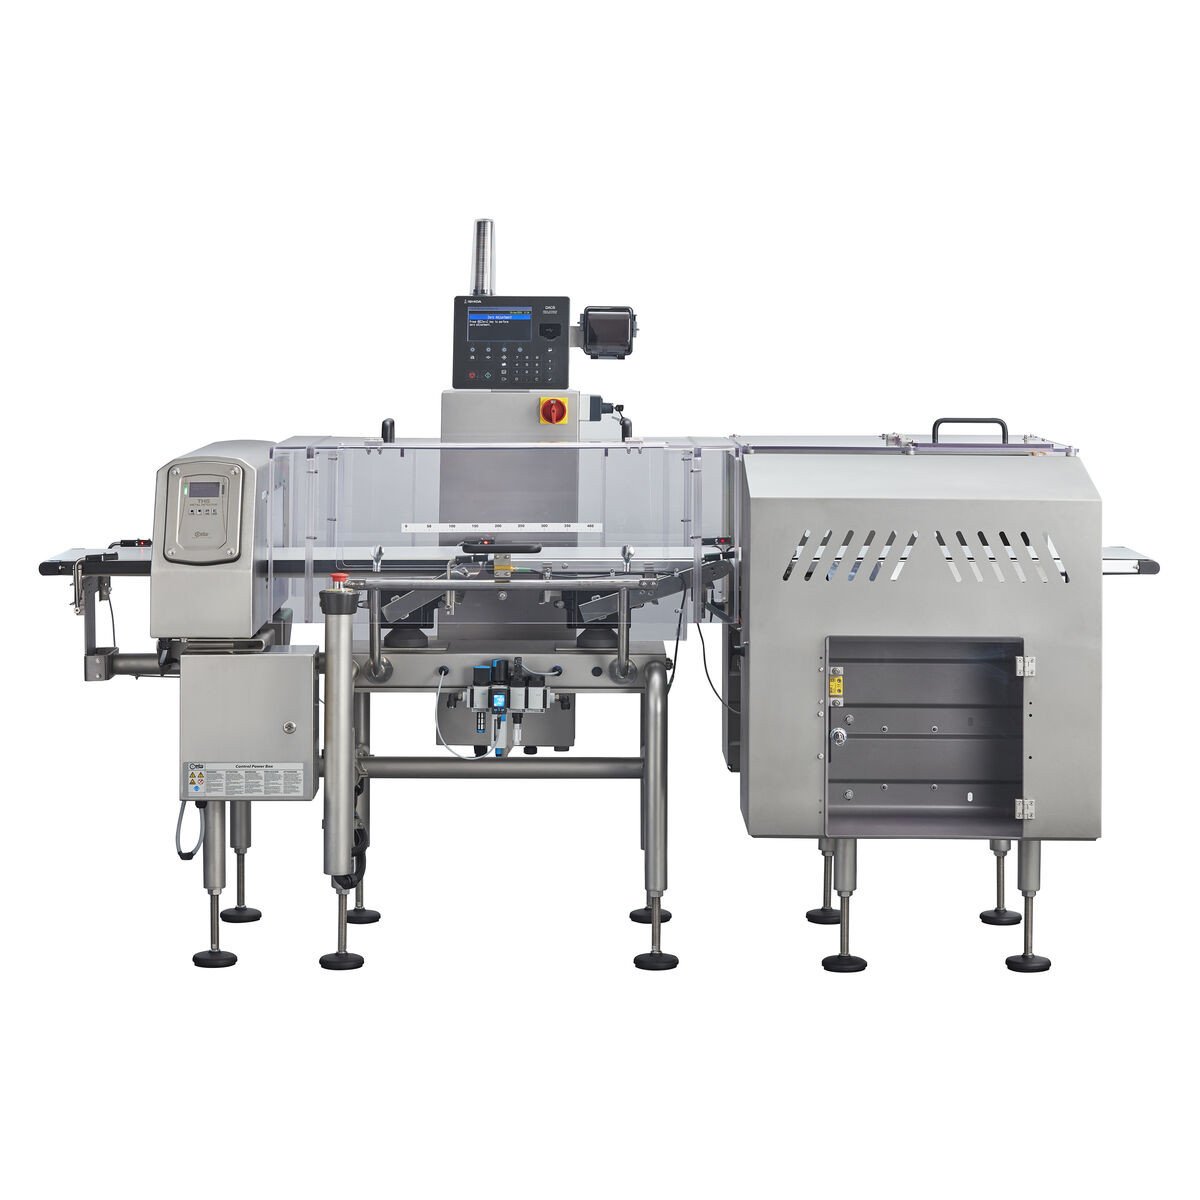
Pokud potřebujete hlídat hmotnost i kovovou kontaminaci, lze obě technologie spojit do jednoho zařízení.
Kontrolní váha s detektorem kovů může nabídnout:
Konkrétní úspora prostoru závisí na zvoleném zařízení, délce dopravníků, způsobu vyřazování a uspořádání celé linky.
Důležité je přitom zdůraznit, že kombinované zařízení neznamená automaticky jeden společný vyřazovací mechanismus. Konstrukce vyřazování závisí na konkrétním výrobku, rychlosti linky a konfiguraci zařízení.
U rakouského výrobce ekologických pracích a čisticích prostředků claro jsme řešili kompletní automatickou linku pro plnění práškových produktů do tub a dóz.
Kontrolní váha s detektorem kovů zde není samostatným strojem přidaným až na konci projektu. Je součástí sestavy, která zahrnuje:
Celá linka se přitom musela vypořádat také s prašností balených produktů. Proto je zakrytovaná, má připravená odsávací místa a plnicí hlavy se při dávkování zanořují hlouběji do obalů, aby padající prášek z velké výšky neprášil.
Kontrolní část zde nelze oddělit od zbytku technologie. Její výkon, komunikace i způsob vyřazování musí odpovídat tempu plnění, pohybu obalů a řízení celé linky.
| Potřebuji odhalit | Nejčastěji vhodné zařízení |
| Nesprávnou hmotnost balení | Kontrolní váha |
| Chybějící kus, který se výrazně projeví na hmotnosti | Kontrolní váha |
| Železné a neželezné kontaminanty nebo nerezovou ocel | Detektor kovů |
| Kovové kontaminanty v produktu baleném do metalizované fólie | Průpadový detektor kovů před zabalením, specializovaný detekční systém nebo rentgen podle aplikace |
| Kontaminanty ze skla, kamene, keramiky, kostí nebo některých hustých plastů | Rentgenová kontrola podle vlastností produktu |
| Chybějící součást, kterou nelze spolehlivě poznat podle hmotnosti | Rentgenová kontrola (nebo jiná kontrolní technologie dle aplikace) |
| Hmotnost i kontaminaci kovy | Kontrolní váha s detektorem kovů |
Tabulka slouží jako základní orientace. Konečný výběr musí zohlednit konkrétní produkt, obal, rozměry, rychlost linky i požadovanou citlivost.
Při návrhu nezačínáme katalogem konkrétního výrobce. Nejdřív potřebujeme pochopit výrobek a celý proces balení. Rozhoduje zejména:
Pro první návrh nám pomůže, když pošlete popis nebo vzorek výrobku, materiál a rozměry obalu, hmotnost balení, požadovaný výkon linky, riziko ke kontrole, požadovanou citlivost, způsob čištění provozu, dostupný prostor a informace o strojích, na které má kontrola navazovat.
Typické uspořádání vypadá takto:
dávkovací zařízení → balicí nebo plnicí stroj → kontrolní zařízení → značení nebo kartonování → paletizace.
Není to ale jediná možnost. Průpadový detektor kovů se může nacházet ještě před plnicím tubusem, kontrolní váha často kontroluje hotová balení za balicím strojem a dopravníkový detektor či rentgen se zařazují na výstupní dopravník. Rozhoduje, kde lze konkrétní riziko nejlépe zachytit a neshodný výrobek bezpečně vyřadit – pokud kontrola předchází kartonování, musí být vyřazení vyřešeno dřív, než se výrobky seskupí do kartonu.
Umístění detekčního zařízení by mělo být součástí analýzy celého procesu. IFS například výslovně požaduje, aby byly detektory instalovány tak, aby byla zajištěna maximální účinnost detekce a aby se zabránilo následné kontaminaci v další části procesu.
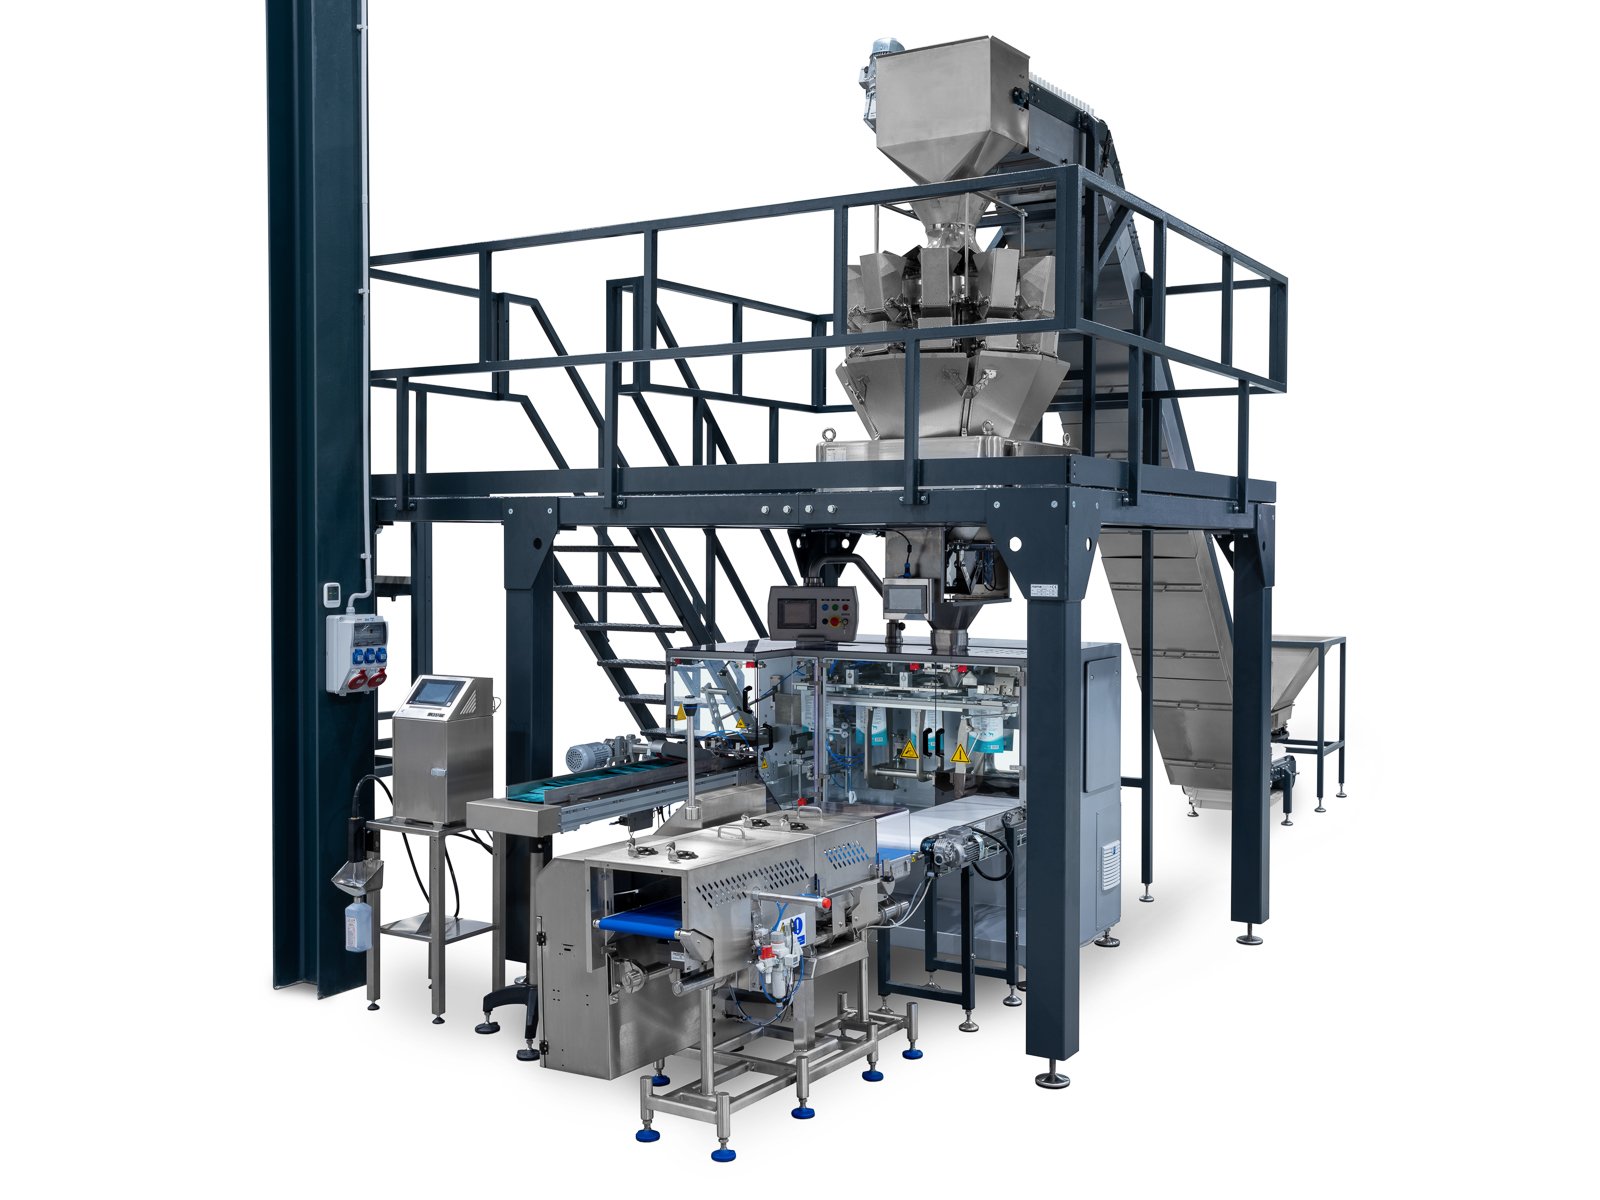
Kontrolní zařízení sami nevyrábíme – do balicích a plnicích linek integrujeme systémy ověřených světově známých značek jako Ishida, Loma a CEIA. Naší úlohou je zajistit, aby kontrola fungovala společně s dávkováním, balicím strojem, dopravníky, značením, kartonováním, paletizací, tedy s řídicím systémem celé linky.
Zařízení musí dostávat výrobky ve správných rozestupech, zvládnout požadovaný výkon, předat informaci o chybě a spustit odpovídající reakci dalších částí linky. Právě integrace často rozhoduje o tom, zda kontrola funguje jen jako izolovaný přístroj, nebo jako skutečná součást výrobního procesu.
Kromě kontrolních vah, detektorů kovů a rentgenových systémů existují také kamerová a laserová kontrolní zařízení. Používají se pro specifické úlohy, například pro kontrolu konkrétního detailu výrobku nebo obalu. Kamerový systém může podle zadání sledovat třeba správnou polohu určitého prvku nebo odhalovat otvor ve svaru.
V NOMATECHu nejde o běžně nabízené technologie a standardně je do linek nezařazujeme. Pokud je však taková kontrola pro zákazníka nezbytná, její možné využití a integraci posuzujeme individuálně podle konkrétní aplikace.
U kontrolních zařízení není důležité pouze to, zda dokážou určitý problém technicky detekovat. Je potřeba také prokázat, že je zvolená technologie pro konkrétní výrobek a požadované riziko skutečně vhodná.
Validace ověřuje, zda je navržený kontrolní systém schopný za definovaných podmínek spolehlivě odhalit požadovaný kontaminant nebo odchylku. Testuje se například konkrétní výrobek, velikost a typ zkušebního tělesa, rychlost linky, obal a další podmínky, které mohou výsledek ovlivnit.
Verifikace následně ověřuje, zda zařízení tuto schopnost průběžně zachovává a zda při testu správně reaguje.
Výsledkem by měl být kontrolní systém, u kterého lze doložit nejen to, že „detektor funguje“, ale že celý proces kontroly funguje spolehlivě za podmínek konkrétní výroby.
Navrhneme vhodné kontrolní zařízení i jeho začlenění do celé balicí nebo plnicí linky.